Металлообработка на производственном участке: от заготовки до контролируемого размера
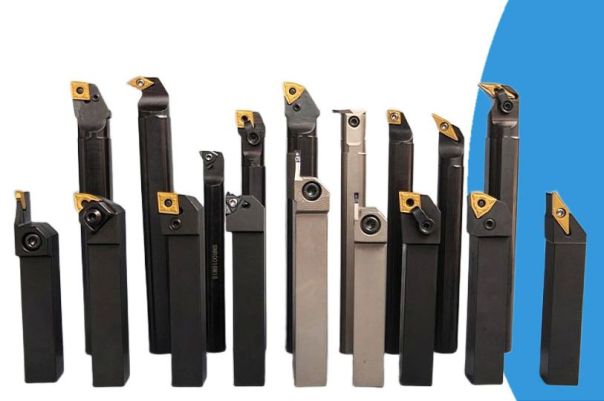
Металлообработка начинается не с запуска станка, а с понимания будущей детали. У заготовки есть материал, припуск, исходная форма, внутренние напряжения и поверхности, по которым её предстоит закрепить. У готового изделия есть чертёжные размеры, допуски, шероховатость, посадки и требования к взаимному положению элементов. Между этими точками находится производственный маршрут.
Каталоги оборудования и оснастки, такие как https://tdinitio.com, помогают связать технологическую задачу с реальными узлами участка: станками, тисками, державками, оправками, пластинами, патронами и измерительным инструментом. В такой логике металлообработка рассматривается не как отдельный проход резца или фрезы, а как последовательность операций, где каждая стадия влияет на итоговый размер.
Металлообработка заготовки и выбор первой операции
Первая операция зависит от состояния заготовки. Прокат, поковка, отливка, листовой металл и сварная конструкция ведут себя по-разному. У проката обычно стабильнее геометрия, но есть окалина и поверхностный слой. У отливки больше припусков и отклонений формы. У сварных заготовок возможны напряжения, которые проявляются после снятия металла.
На старте технолог определяет, какие поверхности станут базовыми. Именно от них будут отсчитываться последующие размеры. Если базовая плоскость обработана неточно, вся дальнейшая цепочка получает смещение. Поэтому часто сначала выполняют черновое фрезерование или точение, получают устойчивую базу, а уже после этого переходят к отверстиям, пазам, посадочным диаметрам и финишным поверхностям.
Черновая обработка снимает основной припуск. Её задача - приблизить заготовку к форме детали и подготовить поверхность для последующих проходов. Чистовая обработка работает уже с меньшим съёмом металла: здесь на первый план выходят стабильная подача, состояние режущей кромки, жёсткость установки и контроль размера.
Станки для металлообработки на производственном участке
Фрезерные станки применяют для плоскостей, пазов, уступов, карманов, фасок и корпусных деталей. Фреза имеет несколько режущих кромок, поэтому обработка идёт прерывисто: каждый зуб входит в металл, снимает стружку и выходит из контакта. Отсюда требования к жёсткому закреплению детали и надёжной посадке инструмента.
Токарные станки работают с деталями вращения: валами, втулками, кольцами, дисками, резьбовыми элементами. Заготовка вращается в патроне или между центрами, а резец перемещается вдоль оси или поперёк неё. Здесь особенно заметны биение, высота установки резца, вылет державки и правильный выбор пластины.
Сверлильные и расточные станки закрывают задачи по отверстиям. Сверление создаёт первичный диаметр, зенкерование и развертывание уточняют форму, расточка позволяет обработать внутреннюю поверхность с более строгим контролем. Для посадок под втулки, подшипники и валы одного сверления обычно недостаточно.
Оснастка и инструмент для контролируемой обработки
Оснастка удерживает заготовку в заданном положении. Для этого используют тиски, прихваты, магнитные плиты, призмы, оправки, патроны, поворотные столы и делительные головки. Выбор зависит от формы детали, материала, направления силы резания и поверхностей, которые должны оставаться открытыми для инструмента.
Фрезерные тиски удобны для деталей с параллельными сторонами. Магнитные плиты хорошо работают с плоскими ферромагнитными заготовками. Поворотные столы помогают обрабатывать детали под заданным углом. Делительные головки применяют при равномерном расположении элементов по окружности: зубьев, граней, пазов и отверстий.
Инструмент со стороны шпинделя тоже требует точной посадки. Цанговые патроны, оправки, державки, расточные головки и переходные втулки влияют на биение, вылет и жёсткость. Даже правильно выбранная фреза или пластина даст нестабильный результат, если инструмент закреплён с перекосом или работает слишком далеко от шпинделя.
Контроль размера после металлообработки
Контроль нужен не только в конце маршрута. На производственном участке размер проверяют после операций, которые задают базу или влияют на сборку. Если отклонение найдено поздно, исправлять приходится уже готовую деталь, а иногда и всю партию. Поэтому измерения встраивают в маршрут заранее.
Для наружных размеров применяют штангенциркули, микрометры, индикаторы и калибры. Для отверстий используют нутромеры, пробки, индикаторные головки и координатные измерения. Для плоскостей проверяют параллельность, перпендикулярность, неплоскостность и шероховатость.
Готовый размер является результатом всей цепочки. На него влияют материал заготовки, выбранный станок, базирование, инструмент, режим резания, охлаждение, износ кромки и метод измерения. Поэтому металлообработка на производственном участке строится как связанный маршрут: заготовка получает базу, станок выполняет операцию, оснастка удерживает положение, инструмент снимает металл, а контроль подтверждает фактическую геометрию детали.
Новостной сайт E-News.su | E-News.pro. Используя материалы, размещайте обратную ссылку.
Оказать финансовую помощь сайту E-News.su | E-News.pro
Если заметили ошибку, выделите фрагмент текста и нажмите Ctrl+Enter (не выделяйте 1 знак)


